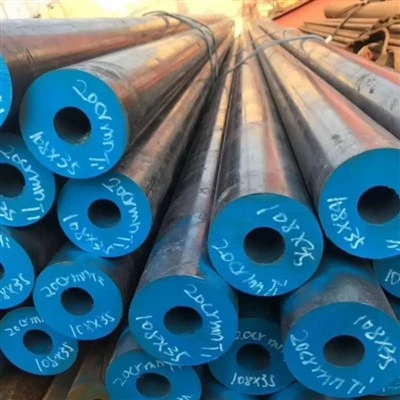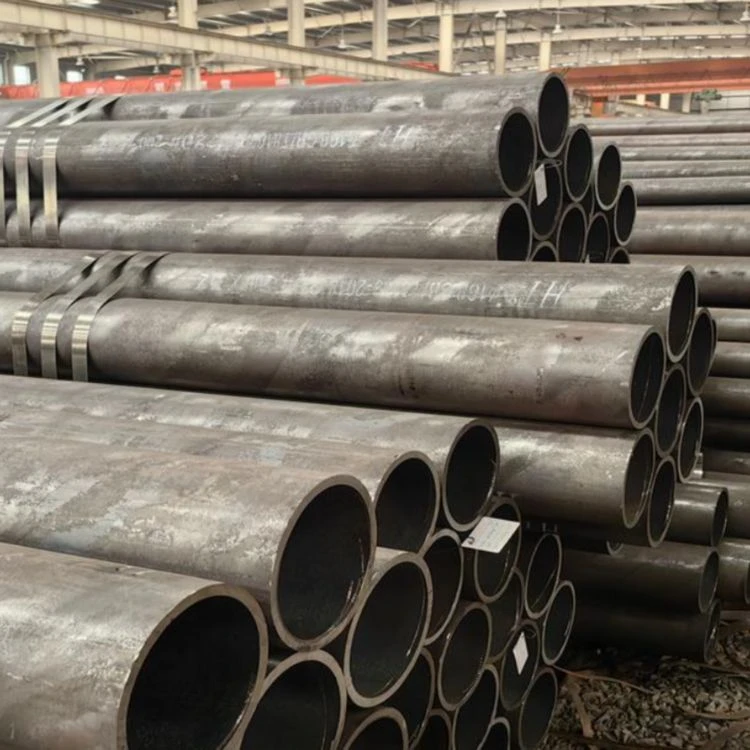
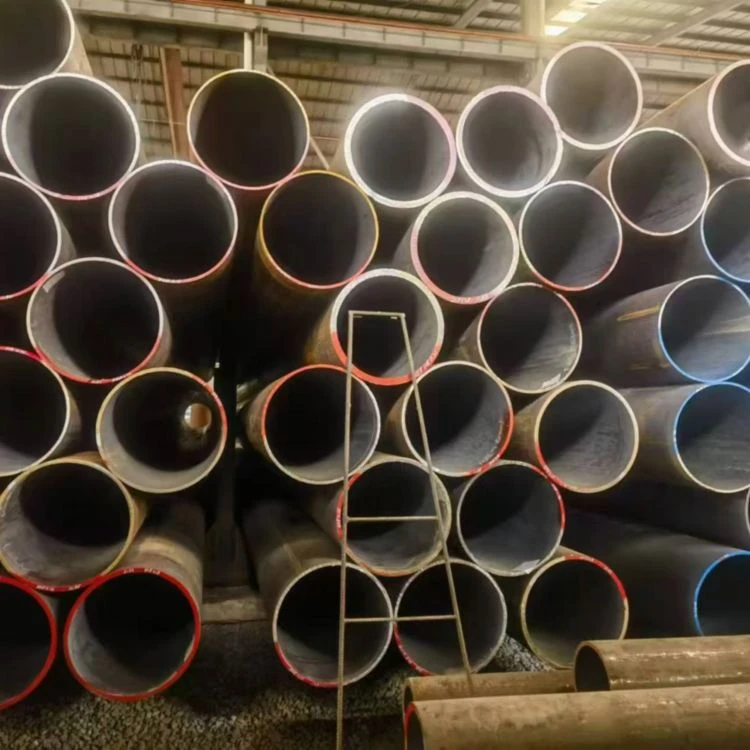
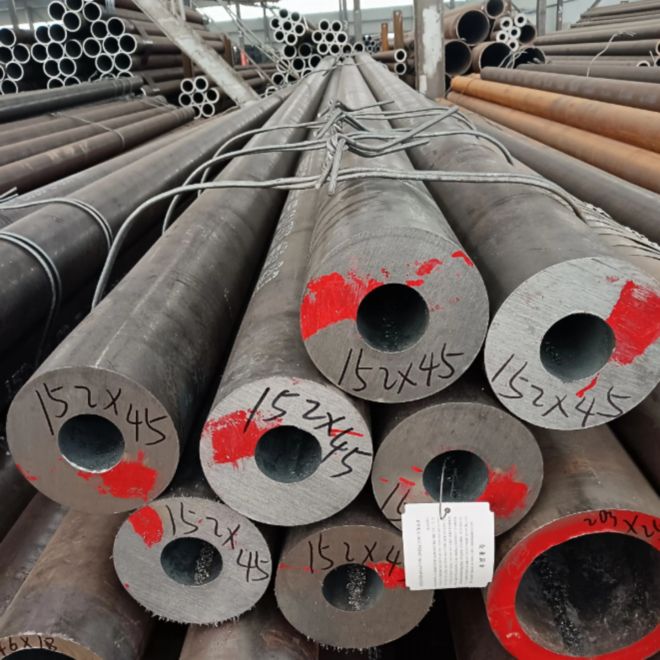
Produktens funktioner

Utmärkt hög-temperaturoxidation och korrosionsbeständighet (kärnfördel)
Kärnfördelen med ASTM A335 P9 ligger i dess utmärkta hög-temperaturoxidationsbeständighet och korrosionsbeständighet. Tack vare tillsatsen av 8-10 % krom (Cr) kan P9 bilda en tät Cr₂O₃-oxidfilm vid höga temperaturer, som effektivt motstår hög-temperaturoxidation och termisk korrosion. Dess övre gräns för oxidationsbeständighet når 550-600 grader, vilket är betydligt högre än för P1 (Mindre än eller lika med 450 grader) och P11 (Mindre än eller lika med 538 grader), och jämförbart med P5. I hög-svavelhaltiga-miljöer som är typiska för raffinaderier, uppvisar P9 överlägsen korrosionsbeständighet jämfört med låga-kromkvaliteter, som effektivt motstår hög-temperatursulfidationskorrosion och kombinerad oxidation-sulfidationskorrosion. Dessutom förbättrar dess 1 % molybdeninnehåll, högre än P5:s 0,5 % Mo, dess krypmotstånd vid hög-temperatur ytterligare. Medan dess lägsta draghållfasthet är 415 MPa och lägsta sträckgräns är 205 MPa, vilket gör den i paritet med P5 när det gäller högtemperaturoxidationsbeständighet och kryphållfasthet, erbjuder P9 tydliga fördelar.

Utmärkt hög-temperaturstyrka och krypmotstånd
ASTM A335 P9 håller goda hållfasthetsnivåer vid höga temperaturer. Tack vare tillsatsen av 1 % molybden (Mo) (högre än 0,5 % Mo i P5) och högre krominnehåll uppvisar P9 överlägsen hög-krypbrottstyrka jämfört med P5 i temperaturintervallet 500-600 grader. Under förhållanden vid 550 grader erbjuder P9 bättre oxidationsbeständighet och hög-temperaturhållfasthet än P5, vilket gör den lämplig för hög-temperatur- och hög{18}}rörsystem som arbetar vid högre temperatur- och tryckklasser. Medan dess hållfasthet vid hög-temperatur är jämförbar med P5, har P9 överlägset krypmotstånd, vilket möjliggör lång-service i mer stränga miljöer med hög-temperatur och högt tryck.

God bearbetbarhet och formbarhet
ASTM A335 P9 uppvisar goda kall- och varmbearbetningsegenskaper, vilket möjliggör olika formningsprocesser såsom varmböjning, kallböjning och smide. Med ett måttligt legeringsinnehåll uppvisar den utmärkt formbarhet under kallböjning, vilket gör den lämplig för tillverkning av rörkopplingar som armbågar, T-stycken och reducerare. Det bör noteras att P9 på grund av sin högre kromhalt (8-10%) har en något större benägenhet till arbetshärdning jämfört med P5. Därför rekommenderas det att inkludera lämpliga mellanglödgningssteg under formningsprocesserna. Dess bearbetbarhet är jämförbar med den för P5, och konventionella bearbetningsmetoder kan användas för bearbetning.

Bra svetsprestanda och strikta krav på värmebehandling efter-svetsning
ASTM A335 P9 uppvisar god svetsbarhet. Men på grund av dess högre krominnehåll (8-10 %), har den en större tendens att härda i den värme-påverkade zonen jämfört med P5, vilket kräver striktare svetsprocedurer och efter-svetsvärmebehandling (PWHT). Det rekommenderas att förvärma före svetsning vid 200-300 grader. Efter svetsning måste PWHT utföras genom att värma till 730-780 grader, hålla temperaturen och sedan kyla långsamt. Denna process hjälper till att eliminera kvarvarande svetsspänningar, mjuka upp den värmepåverkade zonen och säkerställa segheten och sprickmotståndet hos den svetsade fogen.
Bra organisationsstabilitet och långsiktig-tjänsttillförlitlighet
ASTM A335 P9 uppvisar god organisatorisk stabilitet när den är i långtidstjänst vid temperaturer mindre än eller lika med 600 grader . Dess högre krominnehåll (8-10 %) förbättrar effektivt materialets oxidationsbeständighet och hög-korrosionsbeständighet. Tillägget av 1 % Mo förbättrar ytterligare-kryphållfastheten vid hög temperatur, vilket säkerställer organisationsstabilitet under långvarig hög-temperaturservice. Efter normalisering och härdning (N+T) värmebehandling erhåller P9 en enhetlig och fin ferrit + karbidmikrostruktur, vilket garanterar organisatorisk stabilitet och tillförlitlighet under driftförhållanden vid höga temperaturer.
Tekniska specifikationer
Kemisk sammansättning (ASTM A335 / ASME SA335)
|
Element |
Standardkrav |
Notera |
|
C |
Mindre än eller lika med 0,15 % |
Design med låg-kolhalt säkerställer svetsbarhet och seghet |
|
Mn |
0.30 - 0.60% |
Solid lösningsförstärkning, förbättra styrkan |
|
P |
Mindre än eller lika med 0,025 % |
Skadliga ämnen, strikt kontrollerade |
|
S |
Mindre än eller lika med 0,025 % |
Skadliga ämnen, strikt kontrollerade |
|
Si |
0.25 - 1.00% |
Deoxidationsmedel, förbättra oxidationsbeständigheten vid hög-temperatur |
|
Cr |
8.00 - 10.00% |
Kärnelement som ger utmärkt hög-temperaturoxidation och korrosionsbeständighet |
|
Mo |
0.90 - 1.10% |
Kärnelement för att förbättra kryphållfastheten vid hög-temperatur (innehåll högre än P5) |
|
Fe |
Återstående kvantitet (≈ 89%) |
Matriselement |
Fysiska egenskaper
|
Prestanda |
Numeriskt värde/intervall |
Testförhållanden |
|
Densitet |
≈ 7,75 g/cm³ |
Rumstemperatur (20 grader) |
|
Smältpunkt |
≈ 1370-1420 grader |
- |
|
Elektriskt motstånd |
≈ 0.45 μΩ·m |
Rumstemperatur |
|
Värmeledningsförmåga |
≈ 32 W/(m·K) |
Rumstemperatur |
|
Termisk expansionskoefficient (20-100 grader) |
≈ 11.2 × 10⁻⁶ /K |
- |
|
Elastisk modul (Youngs modul) |
≈ 200 GPa |
Rumstemperatur |
|
Poissons förhållande |
≈ 0.28 |
Rumstemperatur |
|
Magnetism |
Ferromagnetisk |
Ferritstruktur, som är magnetisk |
Mekaniska egenskaper (normaliserade + härdade, typiska värden, ASTM A335)
|
Prestanda |
Typiskt värde |
Genomförandestandarder |
|
Draghållfasthet |
Större än eller lika med 415 MPa |
ASTM A335 |
|
Avkastningsstyrka (0,2 % offset) |
Större än eller lika med 205 MPa |
ASTM A335 |
|
Förlängning (måttlängd 2in/50mm) |
Större än eller lika med 30 % |
ASTM A335 |
|
Hårdhet |
Mindre än eller lika med 217 HB (typiskt värde) |
- |
Obs: Styrkenivån för P9 är densamma som P5 (större än eller lika med 415 MPa). Dess huvudsakliga fördel ligger dock i den utmärkta oxidationsbeständigheten vid hög-temperatur och korrosionsbeständigheten som orsakas av 8-10 % krominnehåll, samt den överlägsna kryphållfastheten som 1 % Mo, snarare än förbättrad hållfasthet, ger. För högre hållfasthet eller högre temperaturklasser rekommenderas att välja P91.
Höga-temperaturprestanda
ASTM A335 P9 upprätthåller goda hållfasthetsnivåer vid höga temperaturer och är lämplig för långvariga-höga-temperaturer upp till 600 grader:
|
Temperatur |
Draghållfasthet (MPa, ungefär) |
Behållningsgrad för prestanda |
|
Rumstemperatur (20 grader) |
Större än eller lika med 415 |
100% |
|
400 grader |
≈ 380 |
Större än eller lika med 92 % |
|
450 grader |
≈ 350 |
Större än eller lika med 84 % |
|
500 grader |
≈ 290 |
Större än eller lika med 70 % |
Lång-termisk stabilitet och mikrostrukturell stabilitet:
ASTM A335 P9 uppvisar god mikrostrukturell stabilitet under lång-service vid temperaturer mindre än eller lika med 600 grader. Tillsatsen av 8-10 % Cr förbättrar effektivt hög-temperaturoxidationsbeständighet och termisk korrosionsbeständighet, medan inkluderingen av 1 % Mo förbättrar kryphållfastheten ytterligare. Den mikrostrukturella stabiliteten minskar dock och oxidationsbeständigheten minskar när den används under längre perioder över 620 grader; därför rekommenderas det inte för långvarig drift över denna temperatur. För högre temperaturgrader rekommenderas P91 eller P92.
Värmebehandlingssystem
Den slutliga prestandan för ASTM A335 P9 är starkt beroende av värmebehandlingsregimen, med gemensamma specifikationer enligt följande:
1. Normaliserande behandling (normaliserande)
Värm till 925-955 grader, håll i tillräckligt lång tid (cirka 1 timme per tum väggtjocklek), luftkyl sedan. Detta resulterar i en enhetlig, finkornig ferrit + karbidmikrostruktur, förberedande för efterföljande härdning.
2. Tempereringsbehandling(härdning)
Värm till730-780grad , håll i tillräckligt länge och luft sedan kyla. Detta eliminerar spänningar som orsakas av normalisering, optimerar seghet och plasticitet och uppnår de slutliga serviceegenskaperna.
3. Full glödgning (valfritt)
Värm till 840-870 grader, håll temperaturen, kyl sedan ugnen till cirka 650 grader, följt av luftkylning till rumstemperatur. Detta används för att eliminera kallbearbetningspåfrestningar eller förbättra kallbearbetningsformbarheten.
Observera: Efter-svetsvärmebehandling (PWHT) måste utföras efter svetsning. Det involverar uppvärmning till 730-780 grader, hålla temperaturen och sedan långsam nedkylning för att eliminera kvarvarande svetsspänningar och mjuka upp den värmepåverkade zonen.
På grund av sin högre kromhalt (8-10 %) har P9 en större tendens att härda i den svetsvärmepåverkade zonen jämfört med P5. Det rekommenderas att strikt kontrollera svetsvärmetillförsel och förvärmningstemperatur (200-300 grader).
Värmebehandlingstemperaturen och tiden måste kontrolleras strikt för att undvika kornförgrovning eller prestandafluktuationer.
Tillämpligt media
Ånga med hög-temperatur:
Huvudångledningar för kraftverk (Mindre än eller lika med 600 grader), pannöverhettningsrör, eftervärmarrör
Petroleumraffineringsmedia:
Processrörledningar som innehåller-svavel med hög temperatur- för atmosfärisk och vakuumdestillation, katalytisk krackning, hydrobehandling, fördröjd koksning, etc.
Hög-svavelinnehållande media-:
Hög-svavel-innehållande olje- och gasmedier, sura mediamiljöer i raffinaderier
Hög-processgaser:
Hög-temperatur- och högtrycksledningar i kemiska anläggningar för ammoniaksyntes, metanolproduktion, etc.
Värmeöverföringsmedia med hög-temperatur:
Värmeöverföringsoljeledningar, hög-värmeöverföringssystem
Obs: ASTM A335 P9 är inte lämplig för starkt frätande media som starkt oxiderande syror (t.ex. koncentrerad salpetersyra) och hög-temperatur, hög-koncentration av klorider. Dess övre gräns för oxidationstemperatur är cirka 600 grader; P91 eller P92 rekommenderas över denna temperatur. I hög-temperatur, högt{12}}väteinnehållande-miljöer (t.ex. hydrobearbetningsenheter) bör risken för vätekorrosion bedömas.


ASTM A335 P9 är lämplig för hög-temperatur (500-600 grader) driftförhållanden som involverar svavel-frätande media. Det är ett viktigt materialval för högtemperaturprocessrör inom oljeraffinering och petrokemisk industri, rekommenderas för användning inom följande områden:
Applikationsfält
-
Petroleumraffinering (kärntillämpning)
● Hög-processrörledningar för katalytiska krackningsenheter
● Rörledningar med hög-temperatur och högt-tryck för hydrobehandlings-/hydrokrackningsenheter
● Hög-temperaturrörledningar för atmosfärs- och vakuumdestillationsenheten
● Fördröjd koksningsenhetsprocessledning
● Raffinaderi värmerör, värmeväxlarrör -
Petrokemisk teknik (kärntillämpningar)
● Hög-rörledningar i etenkrackningsenheter
● Rörledningar för högtemperaturprocesser för aromatiska enheter{{0}
● Petrokemiskt värmeugnsrörsystem -
Kraftgenerering för fossila bränslen
● Huvudångrör för subkritiska/superkritiska kraftverk (mindre än eller lika med 600 grader)
● Överhettarrör, eftervärmarrör
● Rörledningssystem för hög-temperatur -
Rörkopplingar för hög-temperatur och hög-tryck
● Höga-armbågar, tees och reducerare
● Smidda rördelar, flänsar
Leverans och anpassning
Vi erbjuder flexibla och pålitliga lösningar för leveranskedjan för att säkerställa att du får ASTM A335 P9 legerade stålrör som perfekt matchar dina projektkrav.
Anpassningsbara materialformer
Vi stödjer produktion av olika grund- och specialformer enligt ritningar eller specifikationer.
|
Form |
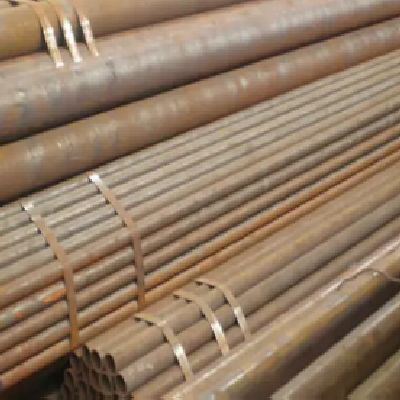 Sömlöst stålrör
|
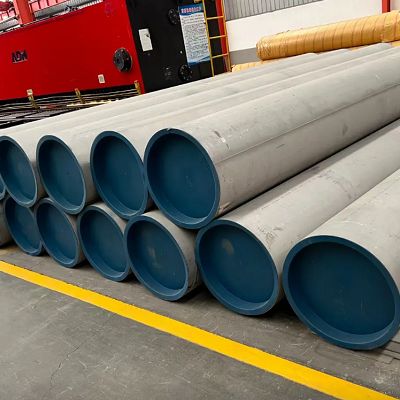 Stor-diameter Tjock-väggig rör
|
 Legerat stålrör
|
|---|---|---|---|
|
Konventionell räckvidd |
Ytterdiameter: 10.3 - 1067 mm; Väggtjocklek: 1 - 150 mm |
Ytterdiameter: 219 - 1067 mm; Väggtjocklek: 20 - 150 mm |
Ytterdiameter: 10.3 - 610 mm; Väggtjocklek: 1 - 50 mm |
|
Anpassningsförmåga |
Varm-valsade/kalla-dragna sömlösa rör, skärning med fast-längd, fasbearbetning, rörändgängor, speciella värmebehandlingsförhållanden (normalisering + härdning/glödgning) |
Varmexpansion, skärning med fast-längd, fasbearbetning, speciella värmebehandlingsförhållanden |
Kall-dragna precisionsrör, skärning med fast-längd, speciell ytbehandling |
Varför välja oss? - Pålitlig teknisk teknik. Pålitlig leverans.
Vi är inte bara en leverantör, utan en pålitlig materialpartner för dig i Kina.
Vertikalt integrerad produktion
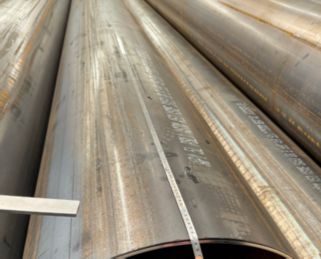
Egen 20 000㎡ anläggning med 10+ automatiserade linjer (8,000+ ton/år). Internt-verktygs- och matriscenter möjliggör snabb anpassning och effektiv kostnadskontroll - ingen mellanhänderuppmärkning.
Strikt kvalitetskontroll i varje steg
Full spårbarhet över viktiga QC-kontrollpunkter under hela produktionen. 100 % i enlighet med ASTM/ASME-, EN- och GB-standarderna. Materialtestrapporter tillgängliga med varje leverans.
Pålitlig leverans och exportförpackning
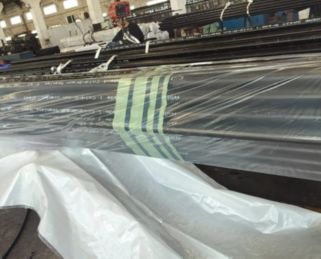
10+ år med export till Europa, Nordamerika, Sydostasien och Mellanöstern med vattentätt och anti-rostskydd, kombinerat med flexibla fraktalternativ, säkerställer säker och-ankomst i tid.
Provvalidering före massproduktion
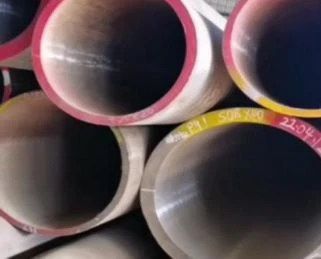
Vi tillhandahåller gratisprover för kvalitetsverifiering, så att du bara kan lägga bulkordrar efter godkännande. Vi säkerställer konsekvens från prov till massproduktion genom noggrann dimensionsmätning och transparent tillverkning.
FAQ
F: Vilka är de främsta fördelarna med ASTM A335 P9?
F: Vad är skillnaden mellan ASTM A335 P9 och P5? Hur väljer man mellan dem?
F: Vad är skillnaden mellan ASTM A335 P9 och P11? Hur väljer man mellan dem?
F: Vad är den maximala servicetemperaturen för ASTM A335 P9?
F: Vad är svetsprestandan för ASTM A335 P9?
F: Vad är korrosionsbeständigheten för ASTM A335 P9?
Populära Taggar: astm a335 p9, Kina astm a335 p9 tillverkare, leverantörer, fabrik