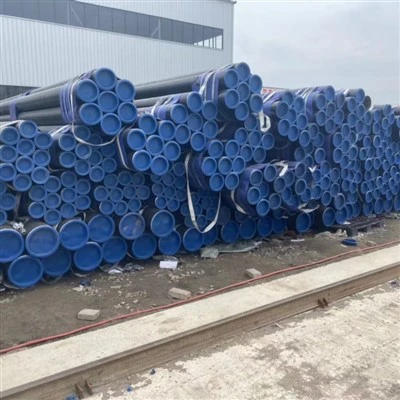
Produktens funktioner

Hög hållfasthet matchad med god seghet (kärnfördel)
Kärnfördelen med API 5L X65 ligger i dess utmärkta balans mellan hög hållfasthet och seghet. Tack vare en låg-kol-mikro-legerad design (med kolinnehåll typiskt Mindre än eller lika med 0,18%) och TMCP-kontrollerad valsnings- och kylningsprocess, bibehåller X65 god slagseghet vid låga-temperaturer samtidigt som den säkerställer en lägsta sträckgräns på 450 MPa och en minsta 535-milstyrka. Dess sträckgräns är ungefär 1,55 gånger högre än X42 (290 MPa), vilket gör den lämplig för applikationer med högre tryck.
|
Prestandaindikatorer |
PSL1-krav |
PSL2-krav |
|
Minsta avkastningsgräns (MPa) |
450 |
450 |
|
Maximal avkastningsstyrka (MPa) |
- |
600 |
|
Minsta draghållfasthet (MPa) |
535 |
535 |
|
Maximal draghållfasthet (MPa) |
- |
760 |
|
Avkastningsförhållande |
- |
Vanligtvis Mindre än eller lika med 0,93 |
|
Förlängning |
Större än eller lika med 22 % |
Större än eller lika med 22 % |
Obs! PSL2 sätter gränser för både maximal sträckgräns och maximal draghållfasthet (med övre gränser på 600 MPa respektive 760 MPa), vilket säkerställer att materialet har tillräcklig plastisk deformationskapacitet och en högre säkerhetsmarginal för att undvika spröda brottrisker orsakade av ett alltför högt sträckningsförhållande-till{{4}.

Utmärkt svetsprestanda (kärnkrav för rörledningsstål)
Designen med låg koldioxidekvivalent av API 5L X65 säkerställer utmärkt svetsprestanda, vilket är ett centralt krav för storskalig konstruktion av rörledningsstål. Graden PSL2 kräver en kolekvivalent (CEIIW) Mindre än eller lika med 0,43 och Pcm Mindre än eller lika med 0,25, vilket säkerställer god seghet och motståndskraft mot kallsprickor i den värmepåverkade zonen under fältsvetsningsförhållanden.
Viktiga svetspunkter:
• Lågt CE-värde:
Minskar effektivt tendensen hos den svetsvärme-påverkade zonen att härda och minskar risken för kalla sprickor
• Lågt innehåll av-skadligt-element:
Strikt kontroll av P- och S-innehåll (S Mindre än eller lika med 0,005%) för att säkerställa renheten hos svetsen och basmaterialet
• Lämplig för olika svetsmetoder:
Stumsvetsning av sömlösa stålrör, nedsänkt bågsvetsning av spiral-/raksvetssvetsade rör etc., med god fältringsvetsningsprestanda
För PSL1-kvalitet är den övre gränsen för kolhalt relativt bred (mindre än eller lika med 0,28%), och förvärmning av 100-150 grader rekommenderas under svetsning. För PSL2-kvalitet är kravet på kolinnehåll strängare (mindre än eller lika med 0,16-0,18%), vilket resulterar i bättre svetsbarhet och vanligtvis behövs ingen speciell förvärmning eller endast lägre förvärmningstemperatur.

Bra seghet vid låg-temperatur och motståndskraft mot spröda brott
API 5L X65 PSL2-kvaliteten kräver Charpy V-notch-slagtestning för att säkerställa materialets motståndskraft mot spröda brott under låga-temperaturförhållanden. Den finkorniga -mikrostrukturen som erhålls genom TMCP-processen förbättrar avsevärt materialets låga-temperaturseghet, vilket gör det möjligt att applicera X65 linjerörstål på ett tillförlitligt sätt i kalla regioner och miljöer med stora säsongsbetonade temperaturvariationer.
Typiskt slaghållfasthetsindex (PSL2):
• Testtemperatur: -30 grader eller lägre (enligt användarkrav)
• Minsta stötenergi: Större än eller lika med 42 J (genomsnitt) / Större än eller lika med 36 J (individuellt värde)
• Islagsenergin för X65 är vanligtvis över 75-100 J

God korrosionsbeständighet och miljöanpassningsförmåga
API 5L X65 uppvisar god motståndskraft mot jämn korrosion i normalt atmosfäriskt, sötvatten, jord och olje- och gasmedier. För sura servicemiljöer (innehållande H₂S) tillhandahåller API 5L PSL2 Appendix J kompletterande krav för sura-beständiga rör (X65MS / L450MS), inklusive lägre svavelhalt (Mindre än eller lika med 0,002%), hårdhetskontroll (Mindre än eller lika med 250 HVC-beständighet för HIC/SSCHV), och strikt HIC/SSCHV.
För marina miljöer uppvisar X65 Q/T-kvaliteten, efter anlöpning, överlägsen seghet vid låg-temperatur och motståndskraft mot spröda sprickor, vilket gör den lämplig för plattformsrör till havs och undervattensrörledningar. När PSL2-standarden används under sura driftsförhållanden ställer den strängare krav på kemisk sammansättning, hårdhet och väte-inducerad sprickbildning (HIC).
Bra kallböjnings- och bearbetningsprestanda
API 5L X65 har en lägre kolhalt och ett måttligt utbyte-till-dragförhållande (PSL2-krav Mindre än eller lika med 0,93), vilket ger den god kallböjningsformbarhet. Den är lämplig för produktion av kall-böjd rör och kan användas för att tillverka varma-böjda armbågar genom varmböjningsprocesser. Den uppvisar också goda skjuvnings-, stansnings- och rullformningsegenskaper i spol- och plåtförhållanden. Dess arbetshärdande egenskaper hjälper till att förbättra styrkan efter kallböjning.
Tekniska specifikationer
Kemisk sammansättning (API Spec 5L / ISO 3183)
|
Element |
PSL1 sömlöst rör |
PSL1 svetsade rör |
PSL2 |
Notera |
|
C |
Mindre än eller lika med 0,28 % |
Mindre än eller lika med 0,26 % |
Mindre än eller lika med 0,16–0,18 % |
Låg-kolkonstruktion för att säkerställa svetsbarhet och låg-temperaturseghet |
|
Mn |
Mindre än eller lika med 1,30 % |
Mindre än eller lika med 1,30 % |
Mindre än eller lika med 1,10–1,70 % |
Solid lösningsförstärkning, förbättra styrkan |
|
P |
Mindre än eller lika med 0,030 % |
Mindre än eller lika med 0,030 % |
Mindre än eller lika med 0,025 % |
Skadliga ämnen, strikt kontrollerade |
|
S |
Mindre än eller lika med 0,030 % |
Mindre än eller lika med 0,030 % |
Mindre än eller lika med 0,005–0,015 % |
Skadliga element, strikt kontrollerade för att säkerställa seghet vid låg- temperatur |
|
Si |
Mindre än eller lika med 0,45 % |
Mindre än eller lika med 0,45 % |
Mindre än eller lika med 0,45–0,50 % |
Deoxidationsmedel, förbättra styrkan |
|
V |
Mindre än eller lika med 0,05 % |
Mindre än eller lika med 0,05 % |
Mindre än eller lika med 0,10 % |
Mikrolegeringselement, nederbördsförstärkande |
|
Obs |
Mindre än eller lika med 0,05 % |
Mindre än eller lika med 0,05 % |
Mindre än eller lika med 0,05 % |
Mikrolegeringselement, kontrollerad valsning för finkorn |
|
Ti |
Mindre än eller lika med 0,04 % |
Mindre än eller lika med 0,04 % |
Mindre än eller lika med 0,02–0,04 % |
Mikrolegeringselement, nederbördsförstärkande |
|
Cr |
- |
- |
Mindre än eller lika med 0,50 % |
Förbättra härdbarhet och korrosionsbeständighet |
|
Mo |
- |
- |
Mindre än eller lika med 0,20 % |
Förbättra härdbarhet och tempereringsstabilitet |
|
Ni |
- |
- |
Mindre än eller lika med 0,20 % |
Förbättra seghet vid låg-temperatur |
|
Cu |
- |
- |
Mindre än eller lika med 0,20 % |
Förbättra atmosfärisk korrosionsbeständighet |
|
CEIIW |
- |
- |
Mindre än eller lika med 0,43 % |
Kolekvivalent, kontrollerar svetsbarheten |
|
Pcm |
- |
- |
Mindre än eller lika med 0,25 % |
Sprickkänslighetsindex |
|
Fe |
Återstående kvantitet (≈ 97%) |
Återstående kvantitet (≈ 97%) |
Återstående kvantitet (≈ 97%) |
Matriselement |
Fysiska egenskaper
|
Egendom |
Värde/intervall |
Testvillkor |
|
Densitet |
≈ 7,85 g/cm³ |
Rumstemperatur (20 grader) |
|
Smältpunkt |
≈ 1420-1460 grader |
--- |
|
Elastisk modul |
≈ 207 GPa |
Rumstemperatur |
|
Värmeledningsförmåga |
≈ 50 W/(m·K) |
Rumstemperatur |
|
Termisk expansionskoefficient (20-100 grader) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poissons förhållande |
≈ 0.28 |
Rumstemperatur |
Mekaniska egenskaper (typiskt värde)
|
Prestanda |
PSL1 |
PSL2 |
Genomförandestandarder |
|
Minsta avkastningsgräns |
450 MPa |
450 MPa |
API Spec 5L / ISO 3183 |
|
Maximal avkastningsstyrka |
- |
600 MPa |
API Spec 5L / ISO 3183 |
|
Minsta draghållfasthet |
535 MPa |
535 MPa |
API Spec 5L / ISO 3183 |
|
Maximal draghållfasthet |
- |
760 MPa |
API Spec 5L / ISO 3183 |
|
Förlängning |
Större än eller lika med 22 % |
Större än eller lika med 22 % |
API Spec 5L |
Obs: 'X65' i API 5L X65 hänvisar till den lägsta sträckgränsen på 65 000 psi (ungefär 450 MPa), där siffran representerar enheten kilopounds per kvadrattum (ksi). Styrknivån för X65 är ungefär 1,55 gånger den för X42 (290 MPa). Den faktiska sträckgränsen för rörmaterialet sträcker sig typiskt mellan 470-550 MPa, och draghållfastheten varierar mellan 550-650 MPa.
Tillämpligt media
1. Naturgas, råolja och raffinerad olja: Långa-högtrycksledningar
2. Vatten och flytgödsel: Långa-vattenledningar, transport av flytgödsel
3. Kemiska medier: Hög-vätskeledningar i kemiska anläggningar
4. Stadsgas: Stadsnät för gasdistribution med högt-tryck
5. Konstruktionsrör: Byggnadskonstruktioner, offshoreplattformsmantel (icke-korrosiva miljöer)
6. Allmänna frätande miljöer: Konventionell jord, atmosfär, sötvatten
Notera: API 5L X65 är inte lämplig för hög-temperatur, högt-tryck, starkt sura medier (som varm koncentrerad saltsyra och fluorvätesyra). I sura olje- och gasmiljöer som innehåller H₂S bör specialkvalitetsmaterial som specificeras i Appendix J till API 5L PSL2 (syra-beständiga rör X65MS / L450MS) väljas, med ytterligare kontroll över svavelhalten (mindre än eller lika med 0,002%), hårdhet (mindre än eller lika med 250IC HV-resistans).
Produktform och tillverkningsprocess
Sömlöst stålrör (Sömlöst)
Process: Hot Rolling Piercing + Extension Rolling
Diameterintervall: 21.3 - 1067 mm (1/2" - 42")
Väggtjockleksområde: 2 - 150 mm
Funktioner: Sömlös, högtrycks-bärkapacitet, lämplig för-olje- och gasledningar med högt tryck
Typiska applikationer: hög-vätsketransport, olje- och gasbrunnsuppsamling och transmissionsledningar
Rak söm hög-Svetsrör med hög frekvensmotstånd (ERW)
Process: Varm-valsad spole → Kallböjningsformning → Hög-resistanssvetsning
Yttre diameterintervall: Vanligtvis mindre än eller lika med 610 mm (24")
Väggtjockleksområde: Typiskt Mindre än eller lika med 20 mm
Funktioner: Hög dimensionell noggrannhet, hög produktionseffektivitet och betydande kostnadsfördelar
Typiska applikationer: mellan- och lågtrycks-olje- och gasgrenledningar, stadsgasledningar och strukturella rör
Svetsvärmekontroll: Hög-svetsning vid större än eller lika med 100 kHz (PSL2-krav) för att säkerställa stabil svetskvalitet
Spiral undervattensbågsvetsade rör (SSAW)
Process: Varm-valsad spiral → Spiralformning → Dubbel-sidig nedsänkt bågsvetsning
Yttre diameterintervall: Vanligtvis 219 - 2500 mm
Väggtjockleksområde: 6 - 25 mm
Funktioner: Den stora diametern erbjuder betydande fördelar, vilket gör att stålband av samma bredd kan producera olika diametrar. Påkänningen av spiralsvetsar är bara 75-90 % av den för raka sömmar, vilket gör att de tål högre tryck. Teoretiskt kan de tillverkas kontinuerligt i obegränsade längder.
Typiska applikationer: vatten-/gasöverföringsledningar med stor-diameter, offshore-teknikmantel
Rak söm, nedsänkt bågsvetsad rör (LSAW)
Process: Stålplåt → JCOE-formning / UOE-formning → Dubbel-sidig nedsänkt bågsvetsning
Yttre diameterintervall: 406 - 1620 mm (16" - 64")
Väggtjockleksområde: 6 - 50 mm
Funktioner: Korta svetsar, låg förbrukning av svetsmaterial, brett utbud av ytterdiameter och väggtjocklek
Typiska applikationer: hög-lång-transmissionsledningar med högt tryck, undervattensrörledningar, olje- och gasinsamling och huvudledningar för transport
Tillämpliga standarder och leveransvillkor
Standard: API Spec 5L, ISO 3183, GB/T 9711
Produktspecifikationsnivå: PSL1 (Basic Level), PSL2 (Enhanced Level)
Leveransvillkor: varmvalsad-, kontrollerad valsning (TMCP), normaliserad, normaliserad valsning, värmebehandling (härdning + härdning) etc.
Ändbearbetning: platta ändar, fasade ändar, gängade ändar, specialpassningsändar
Certifikat: Vid överensstämmelse med PSL2-kraven måste ett överensstämmelsecertifikat (SR15.1 obligatoriskt) tillhandahållas och fullständig-processspårbarhet måste implementeras (SR15.2 obligatorisk).
Behandlingsregimen och svetsnyckelpunkter
Den slutliga prestandan för API 5L X65 beror på den TMCP-kontrollerade rullnings- och kontrollerade kylprocessen eller härdnings- och anlöpningsbehandlingen (Q&T):
1. Controlled Rolling and Controlled Cooling (TMCP, används för att erhålla en fin-mikrostruktur och optimala mekaniska egenskaper):
Värm till 1100-1200 grader för grovvalsning, utför sedan kontrollerad valsning med stor reduktion i 850-950 graders yttemperaturintervall (valsning i icke-omkristallisationszonen), följt av kontrollerad kylning inom 600-800 grader. Detta resulterar i en enhetlig och fin ferrit + perlit-mikrostruktur (kornstorlek vanligtvis större än eller lika med 9), vilket säkerställer en balanserad kombination av styrka och seghet. För sura serviceledningsrör är TMCP den föredragna processvägen för att undvika utfällning av skadliga faser.
2. Släckning och härdning (Q&T, för X65Q-kvalitet, för att uppnå överlägsen totalprestanda):
För X65Q i PSL2-klassen krävs härdning och härdningsbehandling: värme till 900-940 grader för härdning, följt av härdning inom området 530-630 grader. Släcknings- och härdningsbehandlingen kan ytterligare förfina kornstrukturen, förbättra HIC-motstånd och organisatorisk enhetlighet. Ju lägre anlöpningstemperatur (t.ex. 530 grader), desto högre hållfasthet; ju högre anlöpningstemperatur (t.ex. 630 grader), desto bättre seghet.
3. Värmebehandling efter-svets (vid behov):
Om avspänning krävs efter svetsning av rörringar kan efter-svetsvärmebehandling utföras vid 550-650 grader i 1-2 timmar. Värmebehandling efter-svets bör vara uppmärksam på att kontrollera uppvärmnings- och kylningshastigheterna för att undvika att påverka basmaterialets mikrostruktur och egenskaper. Studier har visat att eftersvetsningsavlastande värmebehandling vid 600 grader effektivt kan minska kvarvarande spänningar och förbättra segheten.
Viktig påminnelse:
I konventionella olje- och gasöverföringsmiljöer utan H₂S krävs vanligtvis ingen avspänningsvärmebehandling efter svetsning.
För rörledningar i en sur miljö (som innehåller H₂S) krävs strikt överensstämmelse med Appendix J till API 5L PSL2 för att förhindra överdriven hårdhet (mindre än eller lika med 250 HV) orsakad av felaktig värmebehandling efter-svetsning.
Under svetsning krävs strikt kontroll av värmetillförsel (rekommenderad 0,5-2,5 kJ/mm) och interpass-temperatur (vanligtvis Mindre än eller lika med 100 grader) för att förhindra att kornen förgrovar i den värmepåverkade zonen och överdriven hårdhet.
API 5L X65 (L450) är lämplig för hög-olje- och gasledningar för långa-transmissioner, marina rörledningar och hög-höghållfasta strukturella rörapplikationer. Det rekommenderas för användning inom följande områden:
Applikationsfält
-
Långa-huvudledningar för olja och naturgas
● Långa-högtrycksledningar för olje- och gasöverföring
● Undervattensrörledningar, marina stigrör
● Stora gasfält för insamling och överföring av huvudledningar, naturgasledningsnät -
Stadsnätverk för högtrycksgasledningar-
● Stadsnät för överföring och distribution av naturgas med högt-högtryck
● Huvudrörledningar för inlopp och utlopp för gasregleringsstationer för hög- -
Vattentransport och bevattningsteknik
● Lång-huvudledning för högtrycksvattenöverföring-
● Stora-vattenskyddsprojekt som stödjer rörledningar -
Kemiteknik och industriella-högtrycksrör
● Hög-processrörledningar i kemiska anläggningar
● Kraftverksledning för högt-cirkulerande vatten -
Strukturell slang (hög hållfasthet)
● Offshore-plattformsjacka (hög-sektion)
● Rör för stora bropålfundament
● Stödrör för hög-byggnadsstålkonstruktion
● Offshore vindkraft fundament strukturrör
Leverans och anpassning
Vi erbjuder flexibla och pålitliga lösningar för leveranskedjan för att säkerställa att du får API 5L X65 linjerör som perfekt matchar dina projektkrav.
|
Form |
 Sömlöst stål
Rör |
 Rak sömmotstånd
Svetsade rör (ERW) |
 Spiral nedsänkt båge
Svetsade rör (SSAW) |
 Rak söm nedsänkt
Bågsvetsade rör (LSAW) |
|---|---|---|---|---|
|
Konventionell räckvidd |
Ytterdiameter: 21.3 - 1067 mm; Väggtjocklek: 2 - 150 mm |
Ytterdiameter: 21.3 - 610 mm; Väggtjocklek: 2 - 20 mm |
Ytterdiameter: 219 - 2500 mm; Väggtjocklek: 6 - 25 mm |
Ytterdiameter: 406 - 1620 mm; Väggtjocklek: 6 - 50 mm |
|
Anpassningsförmåga |
Varmvalsade-sömlösa rör, skärning med fast-längd, fasbearbetning, rörändgängor, speciella värmebehandlingsförhållanden |
Hög-frekventa raka-sömsvetsade rör, fast-längdskärning, fasbearbetning, galvanisering/plastbeläggningsbehandling |
Spiralsvetsade rör med stor-diameter, skärning med fast-längd, fasbearbetning, anti-korrosionsbeläggning (FBE/3PE) |
JCOE/UOE-formning, längdskärning, fasbearbetning, specialbehandling av röränden |
Varför välja oss? - Pålitlig teknisk teknik. Pålitlig leverans.
Vi är inte bara en leverantör, utan en pålitlig materialpartner för dig i Kina.

Vertikalt integrerad produktion
Egen 20 000㎡ anläggning med 10+ automatiserade linjer (8,000+ ton/år). Internt-verktygs- och matriscenter möjliggör snabb anpassning och effektiv kostnadskontroll - ingen mellanhänderuppmärkning.

Strikt kvalitetskontroll i varje steg
Full spårbarhet över viktiga QC-kontrollpunkter under hela produktionen. 100 % i enlighet med ASTM/ASME-, EN- och GB-standarderna. Materialtestrapporter tillgängliga med varje leverans.

Pålitlig leverans och exportförpackning
10+ år med export till Europa, Nordamerika, Sydostasien och Mellanöstern med vattentätt och anti-rostskydd, kombinerat med flexibla fraktalternativ, säkerställer säker och-ankomst i tid.

Provvalidering före massproduktion
Vi tillhandahåller gratisprover för kvalitetsverifiering, så att du bara kan lägga bulkordrar efter godkännande. Vi säkerställer konsekvens från prov till massproduktion genom noggrann dimensionsmätning och transparent tillverkning.
FAQ
F: Vilka är de främsta fördelarna med API 5L X65?
F: Vad är skillnaden mellan API 5L X65 PSL1 och PSL2? Hur ska man välja?
F: Vilka är skillnaderna mellan API 5L X42, X52, X65 och X70? Hur väljer man bland dem?
F: Vad är den maximala driftstemperaturen för API 5L X65?
F: Vad är svetsprestandan för API 5L X65?
F: Vad är korrosionsbeständigheten för API 5L X65?
F: Kan API 5L X65 ersätta ASTM A53 eller X42?
Populära Taggar: api 5l x65, Kina api 5l x65 tillverkare, leverantörer, fabrik